English
 русский
 Español
 عربى
Бронзовая втулка диаметром 25 мм, прошедшая стендовую проверку, на третьей смене дала трещину в корпусе. Измеренный натяг составил 0,04 мм, всего 0,16 процента диаметра отверстия, цифра, которая на чертеже выглядит безобидной. Это не. Такое сильное вмешательство создает контактное давление около 176 МПа и окружное напряжение примерно 290 МПа в стальном корпусе толщиной 50 мм, что превышает предел текучести обычной мягкой стали. Заведение провалилось не потому, что кто-то проигнорировал правила. Это не удалось, потому что вмешательство было выбрано на основе эмпирического правила, а не расчетного.
Чтобы восполнить этот пробел, существует калькулятор прессовой посадки подшипников, и он должен выдавать более чем один вердикт «нажим или проскальзывание». Как минимум, вам нужен диаметральный натяг, та же цифра, выраженная в процентах от диаметра отверстия, результирующее контактное давление, окружное напряжение в стенке корпуса и осевое усилие, необходимое для установки детали. Инструмент, который останавливается на первой цифре, оставляет на столе половину риска.
Далее описывается, как получаются все выходные данные, какие классы допусков корпуса соответствуют номинальному отверстию 25 мм, где прессовая посадка фактически не работает, и как превратить цифры в процедуру установки, которую мастерская может повторить.
Контент
- 1 Цифры, которые должен возвращать калькулятор запрессовки подшипников
- 2 Классы допусков корпуса при диаметре отверстия 25 мм
- 3 Где пресс-фиты на самом деле терпят неудачу
- 4 Смесь для нанесения на самосмазывающиеся втулки
- 5 От результатов калькулятора к повторяемому процессу
- 6 Примечания по установке, техническому обслуживанию и соблюдению требований
Цифры, которые должен возвращать калькулятор запрессовки подшипников
Начните с геометрии, потому что из нее вытекает все остальное. Для втулки скольжения, запрессованной в корпус, диаметральный натяг представляет собой разницу между наружным диаметром втулки и отверстием корпуса. Выразите это значение в процентах от номинального диаметра отверстия, и цифра будет хорошо меняться в зависимости от размера: 0,02 мм удобно при диаметре отверстия 10 мм и практически не имеет значения при диаметре 100 мм.
Контактное давление – это то, куда входят данные о материале. Для тонкостенной втулки, запрессованной в стальной корпус, намного более жесткий, чем втулка, первой пригодной для эксплуатации оценкой является модуль упругости втулки, умноженный на натяг и разделенный на диаметр отверстия. Втулка из оловянной бронзы с модулем упругости около 110 ГПа при натяге 0,04 мм в отверстии диаметром 25 мм садится при давлении около 176 МПа. Полное решение Lame выходит несколько ниже, потому что корпус тоже расширяется, но на порядок держится, и этого достаточно, чтобы судить, выдержит ли толщина стенки нагрузку.
Окружное напряжение в корпусе — это проверка, которую большинство людей пропускают. Когда наружный диаметр корпуса в два раза больше диаметра отверстия, растягивающее окружное напряжение на поверхности отверстия примерно в 1,67 раза превышает контактное давление, поэтому те же 176 МПа создают около 290 МПа на стенке отверстия. Разумный расчетный предел составляет одну треть предела текучести материала корпуса для статического соединения с затяжкой до одной четверти при наличии термоциклирования или вибрации. Именно поэтому втулка, запрессованная в тонкий алюминиевый корпус, ведет себя совсем не так, как та же втулка в толстом стальном: алюминий поддается первым, натяг исчезает, и втулка начинает ползти.
Сила прессования — это конечный результат, который непосредственно ощущается на сборочной линии. Он масштабируется в зависимости от контактного давления, площади контакта и коэффициента трения интерфейса. Для смазанной пары сталь-бронза этот коэффициент обычно составляет от 0,10 до 0,15. Диаметр отверстия 25 мм, втулка длиной 20 мм и контактное давление 176 МПа подразумевают осевую силу в диапазоне от 25 до 35 кН. Это гидравлический пресс, а не ручной оправочный пресс, и об этом стоит знать до того, как будет изготовлено приспособление, а не после него.
Входные данные, которые меняют ответ
Диапазоны допусков внутреннего диаметра и наружного диаметра, толщина стенки, модуль упругости и коэффициент Пуассона для обоих элементов, наружный диаметр корпуса, длина втулки и коэффициент трения реального интерфейса.
Выходы, которым стоит доверять
Натяг в микрометрах и в процентах от диаметра отверстия, контактное давление, окружное напряжение корпуса, усилие установки и температура термоусадочной посадки, если натяг превышает примерно 0,05 мм.
Правило толщины стены
Для втулок из цельной бронзы стенка должна находиться на расстоянии от одной десятой до одной восьмой диаметра отверстия. Более тонкие стенки прогибаются при нажатии; более толстые стенки увеличивают окружное напряжение, которое должен поглощать корпус.
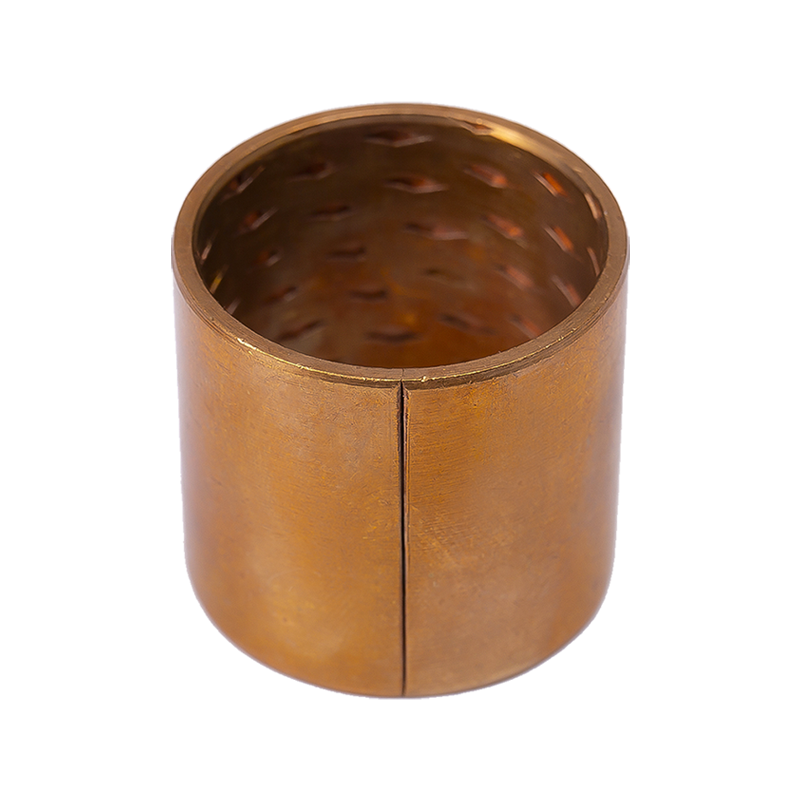 HZ090 Монометаллическая медная втулка из оловянной бронзы с масляной канавкой Тонкостенная втулка из оловянной бронзы с масляными отверстиями и канавками для хранения смазки, предназначенная для средних и высоких нагрузок, низких скоростей, влажности и высоких температур. Посмотреть продукт →
Классы допусков корпуса при диаметре отверстия 25 мм
Полосы допуска превращают одну интерференционную фигуру в диапазон, и этот диапазон — то, с чем на самом деле работает цех. Приведенное ниже сравнение предполагает номинальный наружный диаметр втулки, что обеспечивает читаемость арифметики. Объедините обе полосы в калькуляторе, чтобы увидеть реальный разброс, который даст ваш процесс. Отрицательные значения — это зазор.
Диапазоны помех предполагают наружный диаметр втулки при номинальном нулевом отклонении и модуль упругости бронзы 110 ГПа. Всегда комбинируйте ленту втулки и ленту корпуса для обеспечения минимальной и максимальной посадки.
Где пресс-фиты на самом деле терпят неудачу
Отзывы о ремонте и гарантии группируются по небольшому количеству причин, и их рейтинг редко удивляет людей, которые собирают детали. Схема ниже отражает наблюдение в мастерской, а не проверенное обследование, но порядок остается неизменным: соединение обычно выходит из строя из-за того, что прессование повлияло на геометрию, а не из-за того, что был выбран неправильный класс втулки.
Искажение отверстия возглавляет список, потому что оно незаметно на верстаке. Корпус неравномерно обжимает тонкую стенку, установленное отверстие выходит закругленным, вал проходит по двум узким полоскам вместо полной дуги контакта. Чрезмерное вмешательство уже близко и почти всегда является проблемой стека допусков, а не замыслом проектирования.
Смесь для нанесения на самосмазывающиеся втулки
Втулки с прессовой посадкой используются в довольно предсказуемых отраслях промышленности. Рассматривайте приведенное ниже разделение как показатель типичного портфеля заказов, а не проверенного исследования рынка, и обратите внимание, что доля автомобилей в основном определяется подвеской, рулевым управлением и шарнирами педалей, где втулка работает без подачи рециркуляционного масла.
- 38% Автомобильная подвеска и рулевое управление
- 27% Общепромышленное оборудование
- 15% Сельскохозяйственная и строительная техника
- 12% Обработка материалов и логистика
- 8% Электрические и бытовые механизмы
Практическим последствием является то, что одна цель помех редко охватывает весь каталог. Втулка с проушиной амортизатора в сварной стальной трубке выдерживает гораздо больше помех, чем втулка прецизионного рычажного механизма в алюминиевом корпусе, даже если диаметры отверстий идентичны.
От результатов калькулятора к повторяемому процессу
Рассчитанное вмешательство полезно только в том случае, если магазин может каждый раз попадать в него. Выполнение этих пяти шагов по порядку позволяет обеспечить соответствие замысла проекта и реальности сборки.
Определите рабочий цикл
Радиальная нагрузка, скорость скольжения, рабочая температура, загрязнение и целевой срок службы. Соединение, которое выдерживает установку, но приводит к нехватке поверхности скольжения, все равно выходит из строя, поэтому запрессовка и расчет подшипника должны согласовываться.
Подбираем материал и толщину стенок.
Твердая бронза для высоких нагрузок при умеренной скорости, биметалл со стальной основой или с покрытием из ПТФЭ для тонких стенок и более высокого значения солнечной энергии, инженерный пластик, где преобладают коррозия и нагрузка на кромки.
Установите цель помех
Стремитесь к 0,05–0,10 процентам диаметра отверстия для цельных бронзовых втулок и от 0,02 до 0,06 процента для тонкостенных втулок с оберткой. Прежде чем выпустить чертеж, преобразуйте цель обратно в класс допуска.
Проверьте напряжение и силу нажатия
Поддерживайте напряжение по окружности отверстия на уровне менее трети предела текучести корпуса и убедитесь, что усилие прессования находится в пределах возможностей оборудования и приспособления, которое будет выполнять работу.
Проверьте первую статью
Измерьте отверстие до и после прессования, проверьте установленный внутренний диаметр и проведите испытание на выталкивание. Запишите кривую усилия прессования и сохраните ее вместе с технологической картой.
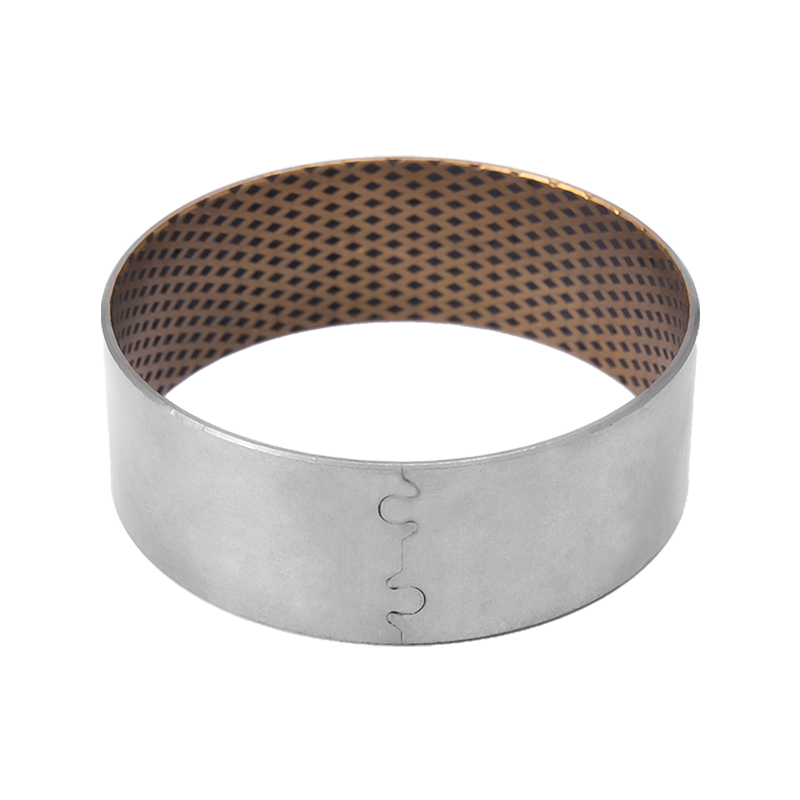 HZ08G Биметаллическая графитовая медная втулка Изготовленная на заказ биметаллическая втулка HZ-800 со встроенной графитовой смазкой, высокой грузоподъемностью и устойчивостью к температуре 260°C для автомобильного, кранового и металлургического оборудования. Посмотреть продукт →
Примечания по установке, техническому обслуживанию и соблюдению требований
Большая часть оставшегося риска связана с четырьмя привычками, принятие которых практически ничего не стоит.
- Направьте втулку по квадрату. Наклон на полградуса примерно удваивает местное контактное давление на одной стороне отверстия и является частым источником трещин в корпусе.
- Смажьте внешний диаметр легким маслом или монтажной пастой. Не допускайте попадания смазки в отверстия с футеровкой из ПТФЭ, которые рассчитаны на работу всухую и могут задерживать мусор, если они покрыты.
- Ожидайте, что отверстие закроется. Прессованная втулка теряет натяг по внутреннему диаметру в 0,5–1,5 раза, поэтому после установки рассверлите или калибруйте его, если натяг превышает примерно 0,1 процента внутреннего диаметра.
- Задокументируйте кривую силы. Плавный подъем до плато указывает на правильную посадку; внезапное падение обычно означает, что втулка порезалась или корпус поддался.
Что касается соответствия требованиям, втулки с обмоткой обычно соответствуют стандарту ISO 3547, а размеры подшипников скольжения соответствуют стандарту DIN 1494 или ISO 4379 в зависимости от региона. Для автомобильных программ запрашивайте сертификаты на материалы, отчеты о проверке размеров и документацию в стиле PPAP, а не принимайте только каталожный номер. Хранение также имеет значение: держите бронзовые детали сухими и без конденсации, а детали с полимерным покрытием храните вдали от воздействия ультрафиолета и длительного нагрева. Если в вашем приложении стальная основа сочетается с бронзовым покрытием, направляющая на биметаллических композитных подшипниках объясняет, как ограничения нагрузки и скорости изменяются в зависимости от этой конструкции.
Запустите калькулятор дважды: один раз с минимальным состоянием материала и один раз с максимальным, и посадка перестанет быть предположением. Указанное вами помехи являются производственными условиями, а создаваемое ими окружное напряжение является свойством уже имеющегося у вас корпуса.
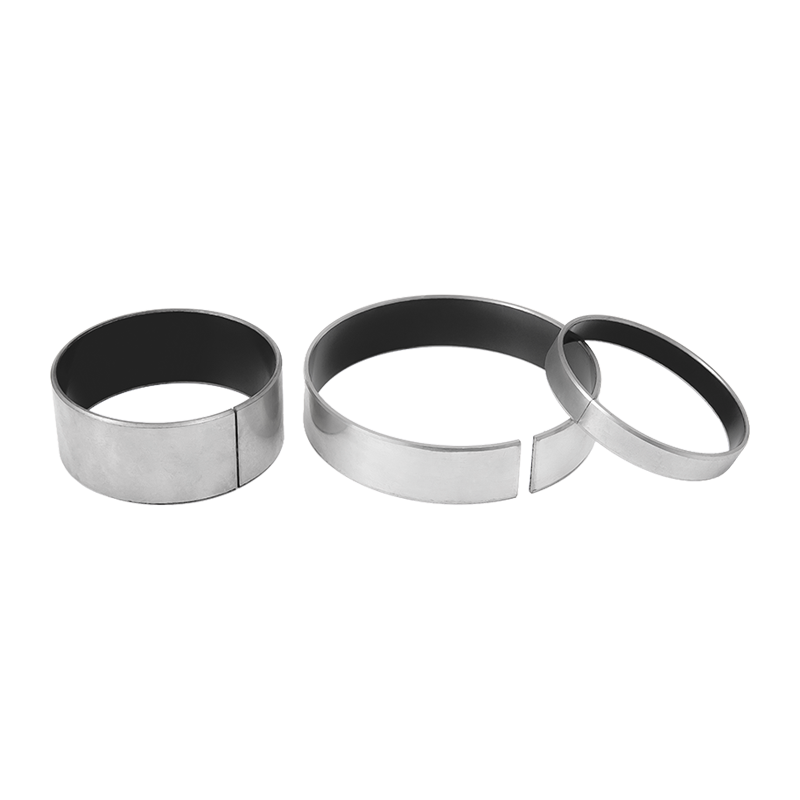 HZ10 Тип 1 Самосмазывающийся стальной подшипник Самосмазывающийся подшипник из ПТФЭ/свинца со стальной основой для обеспечения низкого трения и бесшумного скольжения в полиграфическом, текстильном, фитнес-оборудовании, насосном и офисном оборудовании. Посмотреть продукт →