English
 русский
 Español
 عربى


Не стесняйтесь отправлять сообщения


RU

RU
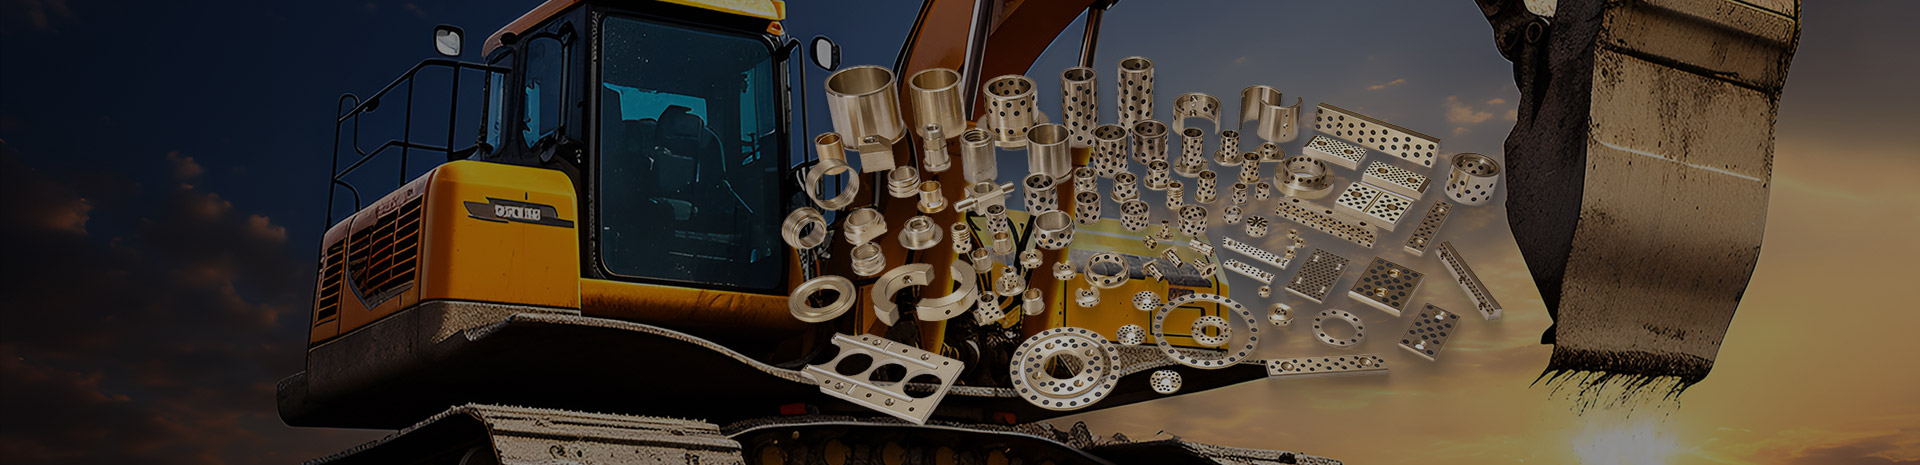

Инженерный для высокопроизводительных сборок, точный подшипник HZ-линейки имеет ультра-низ...

Пластическая пленка инженерной подшипники HZ-линейки изготовлена из усовершенствованных ...

Пластическая пленка инженерной подшипники HZ-линейки изготовлена из усовершенствованных ...

Инженерный пластиковый линейный скользящий подшипник HZ-линейки спроектирован для обеспече...

Самый популярный материал G в мире. Подшипники серии G могут удовлетворить различные потре...

Фланговый подшипник HZ-GFM сочетает в себе емкость радиальной нагрузки с контролем осевого...

Материальное введение Материал PFC-1 представляет собой высокопрочную нагрузку, в которо...
Инженерные пластиковые подшипники HZ-EP-это самосмазывающиеся компоненты, изготовленные из термопластичных материалов с помощью литья под давлением. Этот производственный процесс позволяет создавать сложные геометрии и индивидуальные конструкции, что делает их подходящими для широкого спектра применений.
Эти подшипники обеспечивают отличную износостойкость и низкие характеристики трения как в сухих, так и в смазывающихся условиях. Они особенно эффективны в влажной или солевой среде из -за их коррозионной устойчивости, тем самым продолжая их срок службы. Кроме того, подшипники HZ-EP являются легкими, экономически эффективными и способствуют снижению шума, одновременно упрощая процессы сборки. Их компактный, цельный дизайн помогает уменьшить общий размер и вес.
Общие применения для инженерных подшипников HZ-EP включают автомобильные компоненты, промышленные машины, медицинские устройства и различные другие сектора, где важна долговечность и производительность. Их универсальность и надежные свойства делают их идеальным выбором для многочисленных инженерных приложений.
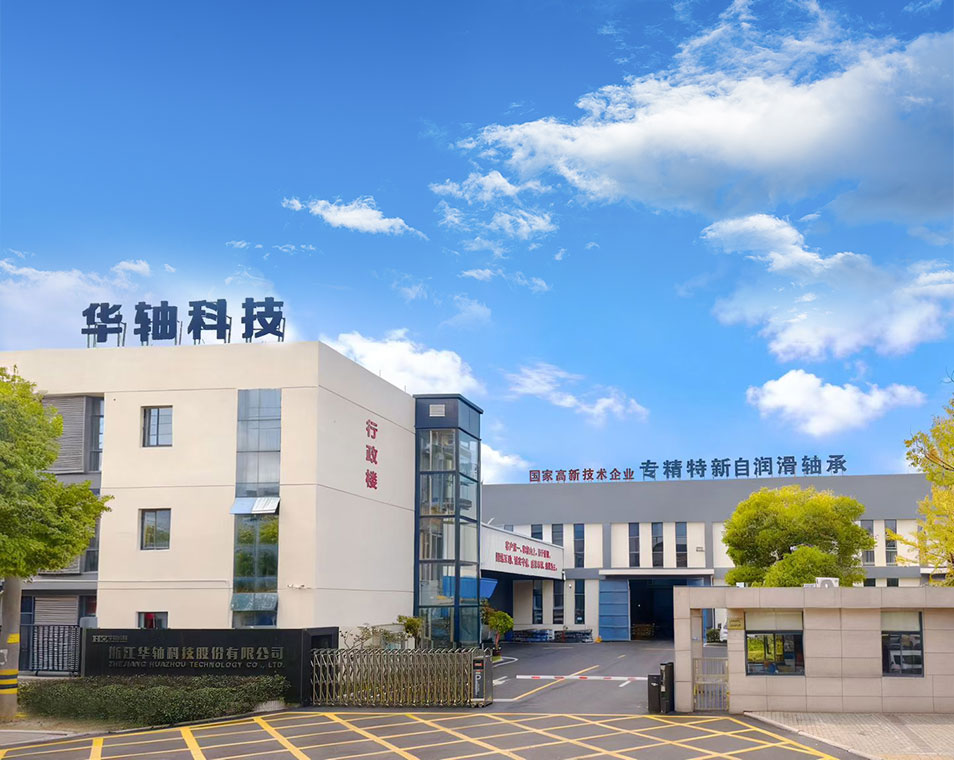



Zhejiang Huazhou Technology Co., Ltd. — китайская компания. HZ-EP Engineering производитель пластиковых подшипников производство самосмазывающихся термопластичных и армированных волокном скользящих элементов. В ассортимент входят прецизионные втулки, скользящие пленки, герметичные пленки, линейные подшипники скольжения, фланцевые подшипники и фенольные подшипники, армированные тканью, которые поставляются для автомобильного, упаковочного, медицинского, сельскохозяйственного и общего машиностроения.
Мы отливаем и обрабатываем эти компоненты под давлением в Наньсюне и Хучжоу, объединяя рецептуру полимеров, оснастку для пресс-форм и серийное производство под одной крышей. Каждая конфигурация начинается с рабочей точки: нагрузки, скорости, материала вала, температуры, среды и метода сборки, используемого на вашей линии.
Подшипники HZ-EP представляют собой элементы скольжения скольжения, изготовленные из технических термопластов методом литья под давлением, с армированием волокнами и твердыми смазочными наполнителями там, где этого требуют условия эксплуатации. Поскольку геометрия создается в форме, а не в ходе цикла обработки, мы можем изготавливать ребра, фланцы, масляные или смазочные карманы, элементы защелкивания и некруглые отверстия, которые были бы дорогостоящими при изготовлении из бронзы или стали.
Матрица материала содержит смазку, поэтому подшипник работает всухую или с граничной смазкой. Трение остается низким как в сухих, так и в смазанных условиях, а полимер выдерживает влажную, соленую и слабо химическую среду, в которой металлическая втулка может подвергнуться коррозии. Низкая плотность также снижает вращающуюся массу и передаваемый шум.
Семейство HZ-EP организовано по типу движения и стилю монтажа, поэтому проект можно сопоставить с наиболее близкой стандартной геометрией, прежде чем обсуждать какие-либо инструменты.
| Продукт | Движение/Монтаж | Типичное применение |
|---|---|---|
| HZ-LIN Прецизионный пластиковый подшипник | Радиальная втулка, запрессованная в корпус H7 | Колеблющиеся и микродвижущиеся узлы с минимальным люфтом. |
| HZ-LIN Engineering пластиковая подшипниковая скользящая пленка | Тонкостенная пленка | Конвейеры, упаковочное оборудование, сельскохозяйственные круги, тихоходные соединения |
| HZ-LIN Герметичная скользящая пленка из инженерного пластика для подшипников | Тонкостенная пленка с уплотняющей геометрией | Пыльные или загрязненные места, требующие защиты от проникновения |
| HZ-LIN Инженерный пластиковый линейный подшипник скольжения | Линейное скольжение | Направляющие и ходовые движения требуют плавного и бесшумного перемещения. |
| HZ-GSM Engineering пластиковый подшипник скольжения | Радиальная втулка общего назначения | Широкие возможности машинного оборудования, где достаточно стандартного материала серии G. |
| HZ-GFM Engineering пластиковый фланцевый подшипник | Фланцевая втулка | Радиальная нагрузка плюс осевое расположение в одной детали |
| HZ-RFC Высокопрочный фенольный подшипник, армированный тканью | Фенольный, армированный тканью | Положения более высокой нагрузки, требующие усиленной композитной конструкции. |
В стандартной пленке HZ-LIN и прецизионных марках используется матрица из высокопрочного конструкционного пластика, такого как POM или PA66, армированная волокнами и насыщенная твердыми смазочными материалами, включая ПТФЭ и графит. Смазка постепенно высвобождается при движении, что поддерживает коэффициент трения в диапазоне 0,05–0,15 при температуре примерно от –40 °C до 120 °C и поддерживает динамические значения PV примерно до 1,5 МПа·м/с.
Поскольку полимер химически инертен и непорист, он устойчив к окислению, воздействию разбавленных кислот и солевых растворов, а также не поддерживает рост микробов, что актуально для пищевых и медицинских изделий. Твердые загрязнения проникают в поверхность, а не задирают вал.
Термопласты ведут себя на скорости иначе, чем бронза. Тепло, выделяемое на скользящем интерфейсе, должно выходить через вал и корпус, поэтому допустимое значение PV падает по мере постоянного увеличения скорости и по мере того, как температура окружающей среды приближается к пределу материала. Мы подбираем подшипник таким образом, чтобы произведение контактного давления и скорости скольжения оставалось внутри оболочки материала при фактическом рабочем цикле, а не при номинальном пике.
Стабильность размеров при нагревании является настоящим преимуществом: полимер не расширяется, как металл, поэтому зазор остается предсказуемым, а риск заедания из-за термического роста снижается. Структура также гасит гармонические вибрации, что снижает шум и резонанс в прецизионном оборудовании.
В семействе HZ-EP мы регулируем сорт материала, толщину стенок, диапазон допуска отверстия, форму фланца, смазочные карманы, уплотнительные кромки и торцевые фаски в соответствии со сборкой. Типичные решения по конфигурации включают в себя:
Если стандартный размер каталога не подходит, мы просматриваем чертеж и подтверждаем, можно ли адаптировать существующую форму или требуется новый инструмент. Оснастка для пресс-форм хранится внутри компании, что сокращает путь от чертежа до первого изделия.
Подшипники HZ-EP предназначены для простой сборки с запрессовкой с минимальным давлением, что снижает риск деформации отверстия на линии. Прецизионные классы совместимы с корпусами H7; Марки со скользящей пленкой поставляются со сборочными чертежами базовых отверстий, поэтому отверстие корпуса, ширина канавки и элементы крепления могут быть обработаны соответствующим образом.
Для автоматизированной сборки мы можем определить заходные фаски, удерживающие выступы и элементы ориентации, а также предоставить отчет о размерах, необходимый для установки силы и хода пресса. Обработка вала имеет такое же значение, как и подшипник: шлифованный, закаленный вал в диапазоне Ra 0,2–0,8 мкм обеспечивает наиболее стабильные характеристики трения, а очень шероховатые валы ускоряют износ.
Производство осуществляется на более чем 280 комплектах специального оборудования с 50 автоматическими производственными линиями, при поддержке собственных пресс-форм и технической команды из более чем 150 человек. Проверка размеров охватывает диаметр отверстия, наружный диаметр, толщину стенки, геометрию и длину фланца по согласованному чертежу.
Критерии приемки фиксируются в чертеже и плане проверки перед производством, поэтому обе стороны измеряют одни и те же характеристики одинаковым способом.
Чтобы перейти от запроса к точной конфигурации и предложению, мы работаем с приведенными ниже эксплуатационными данными. Если значение еще не зафиксировано, мы можем предложить отправную точку и подтвердить ее в приложении.
| Ввод | Почему нам это нужно |
|---|---|
| Диаметр вала, допуск и качество поверхности | Устанавливает диапазон допуска отверстия и зазор. |
| Отверстие корпуса и способ монтажа | Определяет прессовую посадку, удержание фланца или пленки. |
| Радиальная и осевая нагрузка, статическая и динамическая | Выбор марки материала и толщины стенки |
| Скорость, рабочий цикл и тип движения | Подтверждает ограничение PV и режим смазки |
| Окружающая и рабочая температура | Проверяет температурный запас и стабильность зазора. |
| Среды, промывка и загрязнение | Обеспечивает устойчивость к коррозии и выбор уплотнений |
| Годовой объем и потребность в упаковке | Устанавливает метод производства, оснастку и объем поставки. |
Самосмазывающиеся подшипники HZ-EP устраняют необходимость в смазочных магистралях, сокращают интервалы повторного смазывания и связанные с этим простои. В процессе эксплуатации износ прогрессивный и предсказуемый; Замена представляет собой операцию выпрессовки и запрессовки с использованием одного и того же отверстия корпуса. Мы сохраняем записи о пресс-формах, поэтому в повторных заказах воспроизводится исходная геометрия, и мы можем поставлять запасные партии по исходному чертежу.
Для крупносерийных программ мы рекомендуем хранить определенное количество запасных частей на объекте клиента, а не полагаться на экстренные поставки, и мы можем упаковать детали в готовые к работе комплекты или контейнеры для массовых грузов в соответствии с процессом получения.
Каждый заказ сопровождается документацией, согласованной на этапе предложения: отчеты о размерах, декларации материалов и копии сертификатов, если этого требует программа. Упаковка указана для каждой детали — мешки для больших объемов, многослойные лотки или индивидуальная защита для прецизионных отверстий — чтобы детали доставлялись без повреждений поверхности.
Объем поставки подтверждается в письменной форме перед производством, включая количество, упаковку, маркировку и прилагаемые контрольные документы. Образцы стандартных конфигураций изготавливаются в течение трех дней, что позволяет проверить соответствие и функциональность перед отправкой полной партии.
Да. Твердая смазка в полимерной матрице обеспечивает поверхность скольжения, поэтому внешняя смазка или масло не требуются. Сухой ход является нормальным состоянием для пленочных и прецизионных марок; там, где имеется смазочная канавка или масляное отверстие, они предназначены для продления срока службы при более высоких фотоэлектрических нагрузках, а не являются обязательным требованием.
Шлифованный вал в диапазоне Ra 0,2–0,8 мкм обеспечивает наиболее стабильные характеристики трения и износа. Допуск вала следует рассматривать вместе с полем допуска отверстия в таблице каталога, поскольку рабочий зазор представляет собой разницу между ними. Перед релизом мы подтверждаем пару относительно рисунка.
Прецизионная втулка представляет собой отлитый или обработанный на станке компонент с жестким допуском на отверстие и толстой стенкой, подходящий для установки с запрессовкой в корпус H7 и для работы в режиме колебаний или микродвижений. Скользящая пленка представляет собой тонкостенный обернутый элемент для корпусов большего диаметра и недорогих сборок и доступна в простой и герметичной версиях.
Да. Имея собственное оборудование для пресс-форм и техническую команду из более чем 150 человек, мы адаптируем существующие формы или разрабатываем новые для некруглых отверстий, фланцев, удерживающих элементов и уплотнительных кромок. Отправьте чертеж с эксплуатационными данными и мы подтвердим возможность и маршрут оснастки.
Образцы стандартных конфигураций изготавливаются в течение трех дней. Сроки производства зависят от того, можно ли использовать существующие инструменты или требуется новая форма, и подтверждаются в предложении после определения чертежа и годового объема.
Документация согласовывается для каждой программы и может включать отчеты о проверке размеров, декларации материалов и копии сертификатов. Точный набор указан в подтверждении заказа, чтобы при приемочном контроле было известно, чего ожидать.
Авторское право © Zhejiang Huazhou Technology Co., Ltd. Все права защищены Зарезервировано. HZ-EP Инженерный пластиковый подшипник Производители