English
 русский
 Español
 عربى
Слишком свободная запрессовка приводит к смещению подшипника; слишком туго, и вы раздавите отверстие или расколете корпус. Для подшипников скольжения допуск на погрешность часто меньше, чем для подшипников качения, поскольку многие самосмазывающиеся материалы тонкостенные и относительно мягкие. Правильный натяг зависит от материала, толщины стенки, нагрузки, температуры и жесткости корпуса. Сделайте это неправильно, и через несколько недель вы увидите преждевременный износ, шум или катастрофический заедание.
Основной вывод: для большинства самосмазывающихся подшипников и подшипников с граничной смазкой стремитесь к наличию от 0,05% до 0,15% по диаметру, но всегда уточняйте у производителя подшипника. Для тонкостенных подшипников необходим нижний конец; жесткие бронзовые или биметаллические подшипники могут выдержать больше. Никогда не полагайтесь только на эмпирические правила.
Контент
- 1 Почему прессовая посадка подшипника важнее, чем вы думаете
- 2 Основные принципы проектирования прессовой посадки подшипников
- 3 Сравнение допусков прессовой посадки: металлы, полимеры и композиты
- 4 Скрытые метрики: как помехи влияют на срок службы подшипников
- 5 Распространение промышленных применений подшипников с запрессовкой
- 6 Руководство по выбору и этапы установки
- 7 Рекомендации по техническому обслуживанию и соблюдению требований
Почему прессовая посадка подшипника важнее, чем вы думаете
Прессовая посадка или посадка с натягом — это преднамеренная разница размеров между наружным диаметром подшипника и отверстием корпуса или между валом и внутренним диаметром подшипника. Цель состоит в том, чтобы предотвратить относительное движение под нагрузкой. Если кольцо подшипника или втулка установлены со свободной посадкой, они будут проскальзывать на своем посадочном месте. Ползучесть приводит к фреттинг-коррозии, частицам износа и, в конечном итоге, к ослаблению и шуму соединения. С другой стороны, чрезмерное вмешательство приводит к сильному напряжению обруча. В тонкостенном самосмазывающемся подшипнике это напряжение может привести к овализации отверстия, уменьшению зазора или деформации материала.
Рассмотрим автомобильный амортизатор. Подшипник запрессован в проушину демпфера и должен выдержать миллионы мелких колебаний. Если запрессовка слишком легкая, подшипник вращается в корпусе и изнашивает алюминиевую проушину. Если он слишком тяжелый, отверстие подшипника закрывается и захватывает вал, разрушая действие демпфера. Вот почему крупные поставщики автомобилей, такие как Chuan'nan, предъявляют строгие требования к пресс-фитингу.
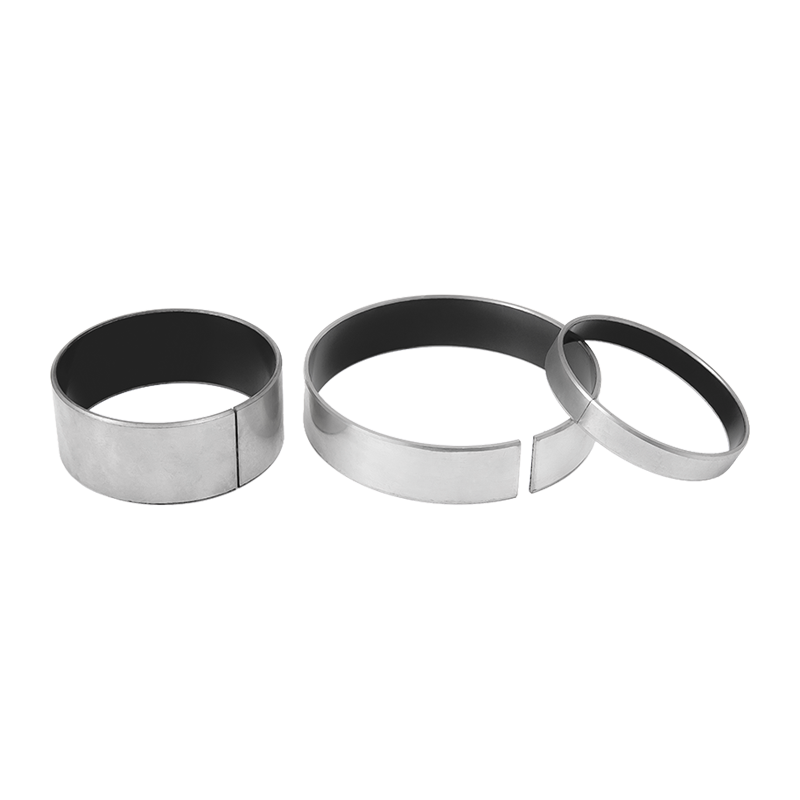 Производители самосмазывающихся подшипников HZ-10 HZ10 Самосмазывающийся подшипник на основе стали типа 1. Характеристики материала. В самосмазывающихся подшипниках из углеродистой стали HZ1O используются высококачественные низкоуглеродистые... Посмотреть продукт →
Самосмазывающиеся подшипники, например, серии HZ-10, часто имеют стальную основу и слой спеченной бронзы с ПТФЭ или аналогичным наполнителем. Стальная основа обеспечивает прочность конструкции, но тонкая стенка по-прежнему требует тщательного контроля натяга. Распространенной ошибкой является использование того же натяга, что и для цельной бронзовой втулки. Это приведет к повреждению подшипника.
Основные принципы проектирования прессовой посадки подшипников
Четыре фактора доминируют в конструкции прессовой посадки. Используйте их, чтобы установить зоны допуска.
Материал
Бронзовые и биметаллические подшипники выдерживают более высокие нагрузки, поскольку они жесткие. Полимерные и композитные подшипники расползаются под постоянной нагрузкой, поэтому им требуется меньшее вмешательство, а иногда и удерживающий клей.
Толщина стены
Тонкостенные подшипники (толщина стенки менее 10 % наружного диаметра) чувствительны к окружным напряжениям. Уменьшите помехи или используйте корпус с более свободной посадкой и фиксирующим составом.
Загрузить
Тяжелые динамические нагрузки требуют более высокого вмешательства для предотвращения ползучести. Но если нагрузка в основном статическая, может быть достаточно более легкой прессовой посадки. Всегда учитывайте направление нагрузки относительно соединения.
Температура
Дифференциальное тепловое расширение может изменить посадку. Если корпус алюминиевый, а подшипник стальной, помехи возрастают при высокой температуре. Если вал растет быстрее подшипника, зазор может исчезнуть.
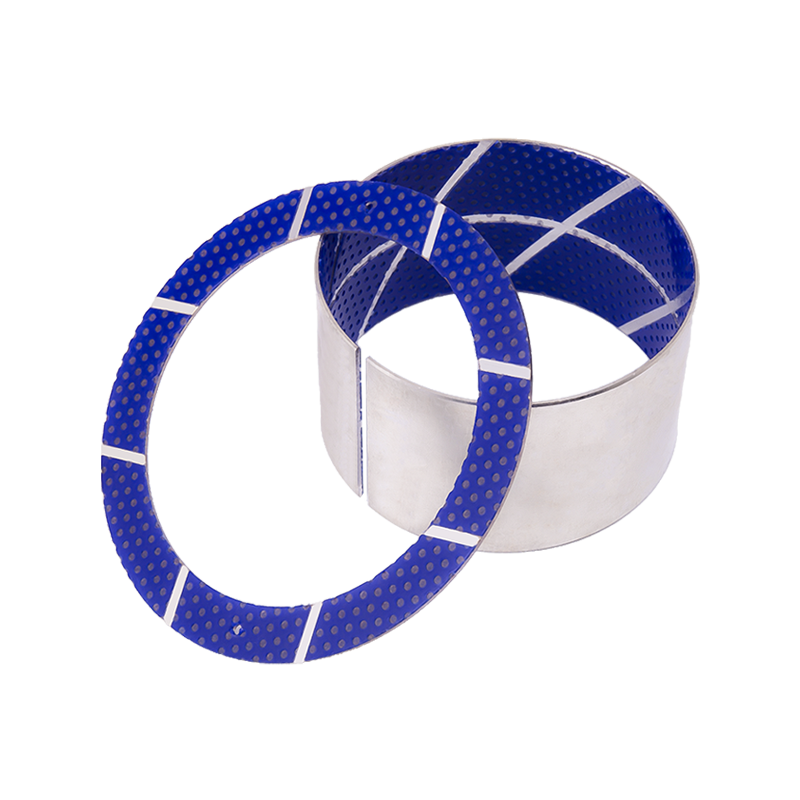 Производители подшипников с граничной смазкой HZ-20 Подшипник с граничной смазкой из пористой спеченной меди POM/наполнитель (синий) Характеристики применения Низкий коэффициент трения и скорость износа при смазке консистентной смазкой... Посмотреть продукт →
Классическое правило 0,001 дюйма на дюйм диаметра (около 0,1%) работает для многих жестких металлических подшипников, но это отправная точка, а не спецификация. Для отверстия диаметром 25 мм это натяг 0,025 мм. Для тонкостенного подшипника с футеровкой из ПТФЭ может потребоваться от 0,012 до 0,020 мм. Для цельной бронзовой втулки может потребоваться от 0,030 до 0,050 мм.
Сравнение допусков прессовой посадки: металлы, полимеры и композиты
В таблице ниже сравниваются типичные диапазоны помех для обычных материалов подшипников. Всегда уточняйте у своего поставщика, поскольку конкретные марки и толщина стенок различаются.
Таблица: Типичные диапазоны натягов при запрессовке для материалов подшипников скольжения. Значения указаны для наружного диаметра 20–50 мм; меньшие или большие размеры могут нуждаться в корректировке.
Скрытые метрики: как помехи влияют на срок службы подшипников
Зависимость между помехами и сроком службы подшипников не является линейной. Небольшое вмешательство полезно, поскольку оно предотвращает сползание. Но как только вы превысите оптимальный диапазон, жизнь резко упадет. В приведенной ниже таблице показан относительный срок службы типичного самосмазывающегося подшипника по мере увеличения натяга.
0,02%
0,05%
0,10%
0,15%
0,20%
В этом примере пиковый срок службы составляет около 0,10 % помех. Ниже этого ползучесть и раздражение сокращают жизнь. Выше этого доминируют кольцевое напряжение и закрытие канала ствола. Обратите внимание, что точная кривая зависит от толщины стены и нагрузки. Для тонкостенных подшипников пик смещается в сторону меньшего натяга.
Распространение промышленных применений подшипников с запрессовкой
Подшипники скольжения с запрессовкой используются во многих отраслях промышленности. На круговой диаграмме ниже показана приблизительная разбивка типичных применений самосмазывающихся и подшипников с граничной смазкой.
Автомобильная промышленность (35%)
Промышленное оборудование (25%)
Аэрокосмическая и оборонная промышленность (20%)
Другое (20%)
Автомобильная промышленность включает в себя амортизаторы, рулевые колонки, шарниры педалей и механизмы сидений. Промышленное оборудование включает конвейеры, упаковочное оборудование и сельскохозяйственное оборудование. В аэрокосмической отрасли подшипники с запрессовкой используются в системах привода и компонентах шасси. Категория «Другое» включает медицинское оборудование, пищевую промышленность и возобновляемые источники энергии.
Руководство по выбору и этапы установки
Выполните следующие шесть шагов, чтобы добиться надежной посадки. Пропуск любого шага увеличивает риск преждевременного отказа.
Рассчитайте необходимое вмешательство
Используйте данные производителя подшипника. Учитывайте материал, толщину стенок, нагрузку и температуру. Не угадывайте.
Подготовьте отверстие в корпусе
Измерьте отверстие нутромером. Удалите заусенцы и тщательно очистите. Шероховатая поверхность может уменьшить эффективные помехи.
Проверьте подшипник
Проверьте наружный диаметр подшипника и толщину стенки. Осмотрите на наличие повреждений. Не используйте подшипник, который падал или деформировался.
Применяйте силу равномерно
Используйте оправочный пресс или управляемый привод. Никогда не ударяйте молотком по подшипнику. Приложите усилие к прижимаемому кольцу, а не через тела качения или вкладыш.
Проверьте после установки
Проверьте диаметр отверстия после опрессовки. Оно должно оставаться в пределах указанного допуска. Для подтверждения измерьте крутящий момент или зазор.
Документируйте и контролируйте
Запишите фактическое натяг и усилие установки. Следите за соединением в процессе эксплуатации на предмет проскальзывания или шума. При необходимости откорректируйте спецификацию.
 Производители биметаллических композитных подшипников HZ-800 HZ801 Гладкий пластинчатый биметаллический композитный подшипник естественного цвета. Биметаллический композитный подшипник HZ801 с естественной отделкой спроектирован так, чтобы выдерживать экстремальные нагрузки... Посмотреть продукт →
Биметаллические композитные подшипники, такие как серия HZ-800, являются хорошим выбором, когда вам нужна более высокая грузоподъемность и выдерживает немного более высокую запрессовку. Они сочетают стальную основу с бронзовым слоем, обеспечивая баланс прочности и удобства прилегания.
Рекомендации по техническому обслуживанию и соблюдению требований
Правильно спроектированная прессовая посадка обеспечивает соединение, не требующее технического обслуживания в течение всего срока службы подшипника. Тем не менее, вам все равно следует включить эти проверки в свою программу технического обслуживания:
- Проверьте, нет ли фреттинг-коррозии или черных остатков по краям корпуса. Это указывает на ползучесть и потерю помех.
- Проверьте осевое перемещение. Даже несколько десятых миллиметра могут сигнализировать о необходимости более плотной посадки или использования фиксирующего состава.
- Следите за рабочей температурой. Избыточное тепло может ослабить помехи в полимерных подшипниках.
- Если применимо, повторно затяните все зажимные элементы.
Соответствие таким стандартам, как ISO 286 по ограничениям и посадкам или DIN 7190 по запрессовке, обеспечивает общий язык с вашими поставщиками. Для критически важных применений запросите отчет об испытаниях, включающий фактические измерения отверстия и вала. Наш направляющая на биметаллических композитных подшипниках объясняет, как проверить эти соответствия на практике.
Помните, что прессовая посадка — это только одна часть подшипниковой системы. Зазор, смазка (или самосмазка), качество поверхности и твердость вала — все это влияет на производительность. Работайте с поставщиком подшипников на ранней стадии проектирования, чтобы избежать дорогостоящих доработок.
Пресс-фиты обманчиво просты. Правильный натяг надежно удерживает подшипник, не деформируя его. Неправильный натяг приводит к проскальзыванию, износу или заеданию. Начните с материала и толщины стенки, рассчитайте допуск и проверьте реальные размеры. Если вы не уверены, проконсультируйтесь с производителем подшипника. Несколько минут вычислений могут сэкономить недели простоя.